

Как управлять токаном CK6140 CNC?
Будучи поставщиком токарного станка CK6140 CNC, я рад поделиться комплексным руководством о том, как управлять этой замечательной машиной. Токарный станок CK6140 CNC является универсальным и мощным инструментом, широко используемым в производственной отрасли для различных операций по поворотам. Независимо от того, являетесь ли вы новичком или хотите улучшить свои навыки, это руководство предоставит вам основные шаги и советы по эффективному управлению токарным стасью CK6140 с ЧПУ.
Pre - подготовка к операции
Перед началом токана CK6140 CNC необходимо выполнить несколько важных предварительных этапов работы. Во -первых, убедитесь, что рабочая зона чистая и не имеющая любого мусора или препятствий. Чистая среда не только способствует безопасности, но и помогает предотвратить попадание любых загрязняющих веществ в движущихся деталях машины.
Тщательно осмотрите машину. Проверьте уровни смазки всех необходимых компонентов. Правильная смазка жизненно важна для уменьшения трения и износа, что может значительно продлить срок службы машины. Изучите систему охлаждающей жидкости. Охлаждающая жидкость помогает в уменьшении тепла, генерируемого во время процесса резки, а также вымывает чипсы. Убедитесь, что есть достаточный запас охлаждающей жидкости и что шланги правильно подключены и не протекают.
Убедитесь, что все электрические соединения безопасны. Свободные электрические соединения могут привести к неисправности или даже представлять угрозу безопасности. Проверьте кнопку аварийной остановки, чтобы убедиться, что она находится в хорошем рабочем состоянии. Эта кнопка является критической функцией безопасности, которая может немедленно остановить работу машины в случае чрезвычайной ситуации.
Загрузка заготовки
Выбор соответствующего метода заготовки заготовки необходим для успешной операции поворота. Токарный станок CK6140 обычно использует патрон для зажима. Для цилиндрических заработков трибунный патрон часто является лучшим выбором, поскольку он обеспечивает самоцентрирование и однородную силу зажима. Чтобы загрузить заготовку в три - челюсть, сначала ослабьте челюсти, используя ключ Chuck. Поместите заготовку в центр патрона, а затем подтяните челюсти постепенно и равномерно. Убедитесь, что заготовка прочно удерживается, чтобы предотвратить его проскальзывание во время поворота.
Для переработчиков неправильной формы может потребоваться челюстная челюстная патрон. Четырех - челюстный патрон обеспечивает независимую регулировку каждой челюсти, обеспечивая точное расположение и зажим не -круглых заготовков. Тем не менее, настройка четырехлетнего патрона - это больше времени - требует тщательного измерения и корректировки, чтобы убедиться, что заготовка центрирована правильно.
Настройка инструмента
Выбор режущих инструментов зависит от материала заготовки и типа операции, которая будет выполнена. Например, при повороте мягкой стали инструменты с высокой - скоростной сталью (HSS) могут быть вариантом затрат - эффективной. Карбидные инструменты, с другой стороны, более подходят для более жестких материалов, таких как нержавеющая сталь или титан, из -за их высокой твердости и износостойкости.
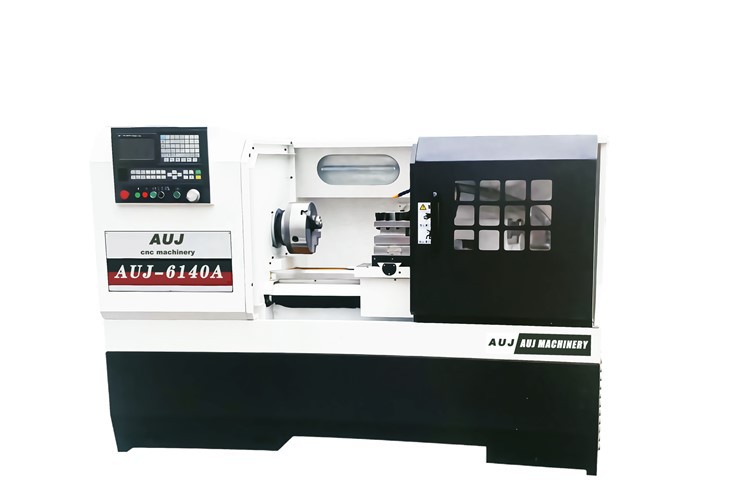

Чтобы установить режущий инструмент на токарном станке CK6140 CNC, сначала определите сообщение инструмента. Ослабьте винт для зажима для посадки инструмента и вставьте держатель инструмента в поста для инструмента. Убедитесь, что инструмент находится на правильной высоте. Передовой край инструмента должен быть выровнен с центром заготовки. Это может быть скорректировано с использованием SLIM, если это необходимо. После того, как инструмент находится в правильном положении, надежно затяните винт для зажима инструмента.
Программирование системы ЧПУ
Токарный станок CK6140 CNC контролируется системой компьютерного численного управления (CNC). Программирование системы ЧПУ включает в себя создание набора инструкций, которые сообщают машине, как переместить режущий инструмент и выполнить операцию поворота. Существует два основных метода программирования: ручное программирование и использование программного обеспечения CAD/CAM.
Ручное программирование требует хорошего понимания кодов G - M - кодов M. G - коды используются для управления движением режущего инструмента, такого как линейная интерполяция (G01), круговая интерполяция (G02/G03) и т. Д. M - коды используются для управления вспомогательными функциями, такими как охлаждающая жидкость (M08/M09), старт в шпинде (M03/M05). Для простых операций по поворотам может быть достаточно ручного программирования.
Использование программного обеспечения CAD/CAM - более продвинутый и эффективный способ программирования. Программное обеспечение CAD (Computer - Adid Design) используется для создания 3D -модели детали для обработки. Программное обеспечение CAM (Computer - Adided Manufacturing) затем принимает эту модель и генерирует соответствующие коды G - для токарного станка с ЧПУ. Этот метод особенно полезен для сложных частей со сложной геометрией.
После создания программы ее необходимо перенести в систему ЧПУ токарного станка CK6140. Это можно сделать с помощью USB -диска или сетевого соединения. После передачи программы внимательно просмотрите ее на панели управления ЧПУ, чтобы убедиться, что нет ошибок.
Запуск операции поворота
Прежде чем начать фактическую операцию поворота, выполните сухой запуск программы. Сухой пробег позволяет проверить путь инструмента и убедиться, что нет никаких столкновений или неправильных движений. Во время сухого прогона машина перемещает режущий инструмент в соответствии с запрограммированными инструкциями, не набрав заготовку.
Как только сухой прогон будет успешным, установите соответствующую скорость шпинделя и скорость подачи. Скорость шпинделя определяется материалом заготовки и диаметром режущего инструмента. Более высокая скорость шпинделя обычно используется для заготовки меньшего диаметра и более мягких материалов, в то время как для заготовки большего диаметра требуется более низкая скорость шпинделя и более сложные материалы.
Скорость подачи определяет, насколько быстро режущий инструмент движется вдоль заготовки. Он должен быть установлен на основе типа работы и обработки материала. Для операций с черновой обработкой можно использовать более высокую скорость подачи для быстрого удаления материала, в то время как для операций отделки используется более низкая скорость подачи для достижения гладкой поверхности.
После установки скорости и скорости подачи шпинделя запустите шпиндель и активируйте систему охлаждающей жидкости. Затем инициируйте программу на панели управления ЧПУ. Машина начнет перемещать режущий инструмент и выполнять операцию поворота в соответствии с запрограммированными инструкциями.
Мониторинг операции
Во время операции поворота крайне важно внимательно следить за машиной. Соблюдайте процесс резки, чтобы убедиться, что чипы образуются должным образом. Если чипы слишком длинные и струнные, это может указывать на то, что скорость подачи или скорость резки слишком низкая. С другой стороны, если чипсы слишком короткие и пудры, скорость резки может быть слишком высокой.
Слушайте звук машины. Необычные звуки, такие как шлифование или гремучие, могут быть признаком проблемы, такой как свободный инструмент или неисправное компонент. Регулярно проверяйте поток охлаждающей жидкости, чтобы убедиться, что он эффективно охлаждает площадь резки и вымывает чипсы.
Следите за температурой машины. Чрезмерное тепло может привести к повреждению режущего инструмента и заготовки. Если температура повышается аномально, немедленно прекратите операцию и проверьте причину, например, недостаточную охлаждающую жидкость или тусклый режущий инструмент.
Завершение операции
После завершения операции поворота остановите шпиндель и выключите систему охлаждающей жидкости. Используйте щетку для очистки чипсов из рабочей зоны и машины. Тщательно удалите готовую заготовку с патрона, используя соответствующие инструменты, чтобы избежать каких -либо травм.
Осмотрите готовую заготовку на предмет точности размеров и отделки поверхности. Используйте измерительные инструменты, такие как суппорты, микрометра и тестеры шероховатости поверхности, чтобы проверить, соответствует ли заготовка необходимым спецификациям. Если есть какие -либо отклонения, проанализируйте причину и внесите необходимые корректировки в параметрах программирования или резки для будущих операций.
Обслуживание и устранение неполадок
Регулярное техническое обслуживание необходимо для поддержания токана CK6140 с ЧПУ в хорошем рабочем состоянии. После каждой работы тщательно очистите машину. Протрите поверхности, чтобы удалить любую охлаждающую жидкость, чипсы или мусор. Смажьте все движущиеся части, как рекомендовано производителем.
Периодически проверяйте ремни, цепочки и шестерни для износа и натяжения. Замените любые изношенные детали быстро. Осмотрите шариковые винты и линейные руководства для правильного выравнивания и смазки. Эти компоненты имеют решающее значение для точного движения режущего инструмента.
В случае каких -либо неисправностей обратитесь к руководству машины для устранения неполадок. Общие проблемы могут включать в себя поломку инструментов, неправильный путь инструмента или проблемы с электричеством. Если вы не можете решить проблему самостоятельно, обратитесь к профессиональному технику за помощью.
Заключение
Работая токарный станок CK6140 CNC требует комбинации надлежащего подготовки, точного программирования и тщательного мониторинга. Следуя этапам, изложенным в этом руководстве, вы можете максимизировать эффективность и производительность машины и производить детали с высоким качеством.
Если вы заинтересованы в нашей токарной станке CK6140 CNC или другими связанными продуктами, такими какЭкономичный токарный станок с ЧПУВГоризонтальный плоский турнир с ЧПУ, илиВысокая точная плоская пленка с ЧПУ, Пожалуйста, не стесняйтесь обращаться к нам для получения более подробной информации и обсуждений закупок.
Ссылки
- "Справочник по обработке ЧПУ"
- Руководство производителя для токарного станка CK6140 CNC
- Различные онлайн -ресурсы по операциям и поворотам с ЧПУ